Полоса горячекатаная: технология производства, сортамент и применение металлической полосы
Подробный обзор горячекатаной стальной полосы: особенности изготовления, стандарты ГОСТ, марки стали и где применяется этот вид металлопроката.

Листовые древесно-плитные материалы стандартных габаритов широко применяются в строительстве, черновой и чистовой отделке, а также при изготовлении корпусной мебели. Наиболее востребованным типоразмером для масштабных работ является листовой древесный материал с параметрами 2440 на 1220 миллиметров. При закупке таких пиломатериалов ключевое значение имеет предварительный расчет необходимого объема и составление грамотной схемы раскроя. Ошибки на этапе планирования приводят к образованию избыточных технологических отходов, достигающих тридцати процентов от общей площади партии, что существенно увеличивает сметную стоимость проекта.
Для минимизации строительных потерь и оптимизации рабочих процессов на объекте специалисты рекомендуют заранее проектировать карты реза с учетом направления волокон шпона и толщины пропила. В условиях современного рынка строительных материалов качественная 2440х1220 купить фанера доступна в различных классах эмиссии и сортах древесины, что позволяет подобрать оптимальный вариант для конкретных эксплуатационных нагрузок. Профессиональный подход к предварительной разметке листов исключает дефицит материала в процессе монтажа и обеспечивает жесткость всей собираемой конструкции.
Монтажники часто сталкиваются с тем, что стандартные листы не помещаются в лифт или требуют сложной подгонки на объекте. Оптимальный габарит 2440х1220 мм решает эту проблему за счет соразмерности стандартному шагу каркасных стоек в 600 мм. При монтаже стеновых панелей стыки листов всегда приходятся ровно на несущие элементы обрешетки.
Точный геометрический размер минимизирует количество отходов при облицовке поверхностей со стандартной высотой потолков. Согласно справочникам по строительным материалам, площадь одного изделия составляет почти 3 квадратных метра, что ускоряет черновые работы.
Важно: При расчете материала с размером 2440х1220 мм для помещений с нестандартной высотой потолков стоит заранее учесть направление укладки, чтобы избежать перерасхода на подрезку.
Транспортировка таких габаритов не требует заказа длинномерного транспорта, поскольку пачка свободно размещается в стандартном бортовом кузове грузовика средней грузоподъемности. Жесткость древесной плиты сохраняется по всей плоскости независимо от направления волокон наружных шпонов.
Монтажники часто закупают листовой материал «на глаз», закладывая стандартный запас в пятнадцать процентов. На практике при сложной геометрии помещений такой подход приводит к нехватке листов или образованию гор строительных отходов. Грамотная математическая модель раскроя исключает подобные перерасходы бюджета.

Алгоритм вычислений строится на сопоставлении полезной площади помещения с габаритами плиты 2440×1220 мм, равной 2,977 кв. метра. Согласно строительным нормативам СНиП 3.03.01-87, технологические потери на обрезку при перпендикулярном монтаже составляют от 7 до 10%. Игнорирование этого коэффициента неизбежно смещает сметные расчеты.
Наблюдение редакции: При раскрое листов для помещений с большим количеством углов и ниш реальный процент отходов почти всегда превышает стандартную строительную погрешность на 5–7%.
Для реализации методики на объекте применяются следующие обязательные этапы:
Инженеры-сметчики рекомендуют группировать мелкие детали чернового пола или подложки под чистовую отделку в зоны неизбежных выпадов. По данным справочников проектировщика, грамотное совмещение кромок сокращает объем отходов вдвое по сравнению с хаотичной резкой. Точный чертеж минимизирует количество стыков на несущих участках конструкции.
Суммарный результат вычислений всегда округляется в большую сторону до целого листа. Полученная цифра делится на коэффициент использования площади конкретного помещения. Готовая спецификация служит надежным основанием для закупки партии материала без лишней финансовой нагрузки.
| Параметр | Значение | Норматив / Описание |
|---|---|---|
| Стандартный запас («на глаз» | 15% | Часто закладывается монтажниками |
| Габариты плиты | 2440×1220 мм | Размеры листового материала |
| Полезная площадь плиты | 2,977 кв. метра | Площадь одной стандартной плиты |
| Технологические потери | от 7 до 10% | Согласно СНиП 3.03.01-87 |
Практика показывает, что перенос чертежа на листы фанеры без предварительного плана раскроя увеличивает объем строительных отходов на двадцать пять процентов. Мастера цеховой сборки тратят рабочее время на поиск свободных зон для мелких деталей, если крупные элементы не были размечены первыми. Грамотная компоновка заготовок минимизирует количество неиспользуемых обрезков.

Соблюдение технических зазоров между деталями предотвращает появление сколов при продольном пилении механическим инструментом. Ширина реза дисковой пилы составляет от трех до пяти миллиметров, поэтому этот параметр закладывают в чертеж изначально.
Специалисты мебельного производства рекомендуют придерживаться строгой последовательности операций при работе с листовым материалом стандартного размера:
Применение готовых карт раскроя исключает человеческий фактор при разметке и ускоряет процесс подготовки деталей для монтажа.
Выбор конкретной схемы зависит от геометрии проектных элементов и габаритов конечного изделия. Существует несколько проверенных вариантов расположения:
Точное следование выбранной схеме гарантирует сохранение геометрических параметров каждого элемента и исключает нехватку материала на финальной стадии монтажных работ.
Ручной перенос чертежей на древесную плиту часто приводит к погрешностям из-за толщины карандашной линии и люфта измерительных приборов. Автоматизация процесса проектирования минимизирует человеческий фактор и сокращает время подготовки производственной документации.
Специализированное программное обеспечение для раскроя используют для мгновенного построения карт реза с учетом ширины пропила дисковой пилы. Программы рассчитывают процент отходов и выдают готовые инструкции для операторов станков.
Для работы с листовыми материалами применяют алгоритмы линейного и двухмерного гильотинного раскроя. Они распределяют детали по листу за несколько секунд.
Выбор аппаратного обеспечения напрямую влияет на скорость переноса цифровой модели в физический формат. Точность ручного инструмента дополняет цифровую разметку.
Надежная фиксация заготовки предотвращает вибрации, которые портят кромку при высокой скорости подачи пильного диска. Мастера комбинируют стационарные и переносные устройства.
Практика показывает, что даже при идеальном предварительном проектировании мастера регулярно допускают технологические промахи на этапе пиления и фиксации плит. Пренебрежение базовыми регламентами приводит к образованию сколов по краям, растрескиванию шпона и деформации готовых конструкций под воздействием влаги. Избежать подобных дефектов проще на стадии подготовки инструмента, чем исправлять геометрию смонтированных элементов.

Нарушение скоростного режима ручного инструмента и тульные режущие кромки создают избыточную вибрацию. Направление движения диска относительно лицевого слоя древесины определяет чистоту реза.
Ошибки крепления каркасных оснований также нарушают несущую способность обшивки. ГОСТ 3916.1 регламентирует монтаж с обязательным учетом влажностных деформаций древесных материалов.
| Этап работ | Типичная ошибка | Последствия | Рекомендация |
|---|---|---|---|
| Пиление | Тупые режущие кромки, нарушение скорости | Сколы, растрескивание шпона, вибрация | Пилевание лицевой стороной вниз (для циркулярки) |
| Монтаж | Пренебрежение регламентами фиксации | Деформация конструкций от влаги | Соблюдение базовых регламентов монтажа |
Направление внешнего слоя шпона критически важно при создании несущих конструкций и видимых элементов. Все детали кроятся в единой ориентации, чтобы текстура и прочность готовых изделий совпадали.
Да, ширина пропила стандартного диска составляет 3–4 мм. При составлении карты раскроя эти миллиметры обязательно закладываются в припуски, иначе на последние детали материала физически не хватит.
Крупные выпады фанеры удобно использовать для изготовления технологических бобышек, полок или мебельных царг. Мелкие обрезки обычно идут на временные шаблоны и монтажные подкладки.
Форматно-раскроечные станки обеспечивают идеальную геометрию без сколов и погрешностей. Это экономит время мастера и минимизирует количество брака по сравнению с ручной резкой лобзиком.
Для простых прямоугольных форм закладывают 5-7% на подрезку. При сложной геометрии помещений или криволинейном раскрое резерв материала лучше увеличить до 10-15%.

Более десяти лет я профессионально занимаюсь проектированием корпусной мебели и оптимизацией раскроя плитных материалов. За это время реализовал около полутысячи крупных проектов, где точный расчет фанеты помогал существенно снизить затраты на материалы.
Грамотный расчет расхода фанеры формата 2440х1220 мм и предварительное составление карт раскроя позволяют сократить количество строительных отходов на 15–20 процентов. Это прямое сокращение бюджета за счет минимизации лишних покупных листов.
При выборе схемы реза важно учитывать направление внешних слоев шпона, особенно если материал используется в конструкциях с повышенными требованиями к жесткости на изгиб. На практике даже пара сантиметров погрешности в чертеже способна полностью испортить геометрию крупного элемента обшивки.
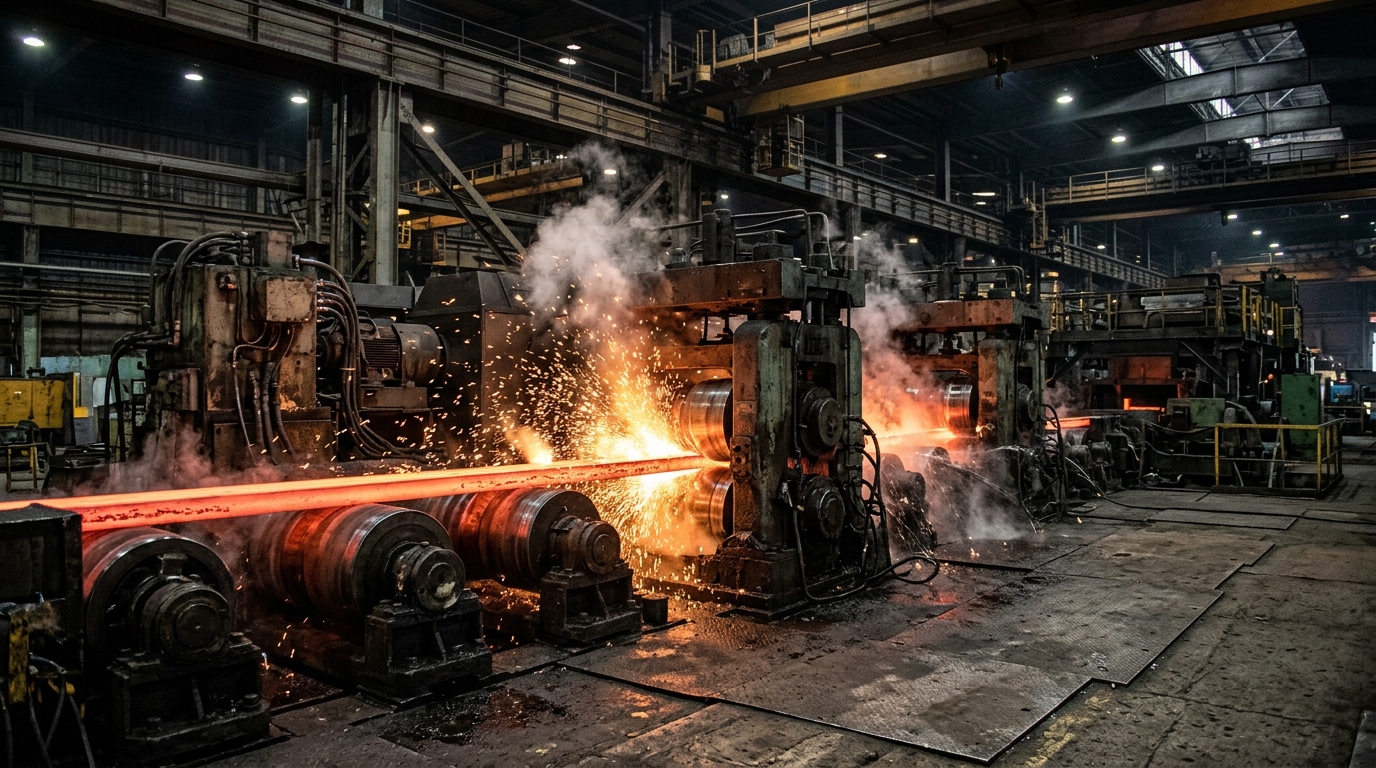
Подробный обзор горячекатаной стальной полосы: особенности изготовления, стандарты ГОСТ, марки стали и где применяется этот вид металлопроката.
Подробный обзор горячекатаной стальной полосы: особенности изготовления, стандарты ГОСТ, марки стали и где применяется этот вид металлопроката.

Разбираем технологию изготовления, основные виды сортамента и популярные сферы применения горячекатаной металлической полосы.