Полоса горячекатаная: технология производства, сортамент и применение металлической полосы
Подробный обзор горячекатаной стальной полосы: особенности изготовления, стандарты ГОСТ, марки стали и где применяется этот вид металлопроката.

Металлический профиль сплошного прямоугольного сечения находит применение в различных отраслях промышленности и строительства благодаря своей универсальности и прочностным характеристикам. Производство данного проката регламентируется действующими стандартами качества, которые определяют допустимые отклонения по размерам и химический состав используемых марок стали. Для ознакомления с доступными типоразмерами и техническими параметрами продукции используется https://belfa.by/polosa-metallicheskaya/polosa-goryachekatanaya, где представлены основные габариты изделий, поставляемых на рынок металлопроката.
Готовая продукция выпускается в виде мерных и немерных длин, а также в рулонах в зависимости от толщины и ширины профиля. Соблюдение технологического процесса прокатки на специализированных станах позволяет минимизировать внутренние напряжения металла, что критически важно при дальнейшем изготовлении сварных конструкций, элементов заземления и деталей машин.
Рабочие на прокатных станах часто замечают, как массивный стальной сляб за считанные секунды превращается в длинную гибкую полосу. Раскаленный металл проходит через ряд валков, которые постепенно уменьшают его толщину и вытягивают в длину.
Весь процесс изготовления базируется на непрерывной горячей деформации при температурах выше точки рекристаллизации стали. Основные технологические этапы включают в себя следующие операции:
Наблюдение: Точный контроль температуры на финальном этапе прокатки определяет не только геометрическую точность полосы, но и отсутствие внутренних напряжений в металле.
Готовую продукцию сматывают в тяжелые руины или режут на мерные листы в зависимости от требований заказчика. ГОСТ 103-2006 регламентирует предельные отклонения и качество поверхности таких изделий.
При приемке металлопроката на строительном объекте мастера сразу проверяют геометрию профиля с помощью штангенциркуля. Отклонения по ширине или толщине готового профиля часто приводят к браку при дальнейшей сварке металлоконструкций. Действующие нормативы жестко ограничивают предельные отклонения, обеспечивая точность параметров каждой партии.
Сортамент металлопроката определяется нормативными документами, где прописаны основные параметры и допустимые отклонения для каждого типоразмера. Согласно данным справочника металлурга, диапазон толщины изделий составляет от 4 до 60 миллиметров при ширине от 10 до 200 миллиметров.
Наблюдение редакции: На практике даже небольшое превышение допустимого отклонения по толщине полосы может заметно увеличить расход электродвигателей и электродов при автоматической сварке, поэтому проверку геометрии партии стоит проводить выборочно еще до разгрузки машины.
Качество поверхности проверяется визуально без применения увеличительных приборов на расстоянии полуметра. На металле не допускаются трещины, плены и закаты, способные снизить прочностные характеристики готовых деталей. Допускаются лишь незначительные следы от валков в виде мелких рисок, если глубина залегания не превышает предельных минусовых отклонений по толщине.
| Параметр | Диапазон значений | Класс точности | Контроль |
|---|---|---|---|
| Толщина профиля | от 4 до 60 мм | Повышенная (А) | Штангенциркуль |
| Ширина профиля | от 10 до 200 мм | Обычная (Б) | Штангенциркуль |
Заводские цеха тяжелого машиностроения ежедневно потребляют тысячи тонн стального профиля для сборки несущих рам и монтажных элементов. Горячекатаная полоса выступает базовым полуфабрикатом, из которого штампуют крепеж, рессоры и заготовки для дальнейшей мехобработки. Согласно отраслевым справочникам металлопроката, доля этого сортамента в общем объеме потребления конструкционных сталей превышает 28%.
Инженеры выбирают данный вид проката за стабильность геометрических параметров при температурных перепадах. Основные отрасли потребления распределяются по следующим направлениям:
Штамповочные производства используют полосу для серийного выпуска перфорированных крепежных изделий и соединительных муфт. Точность раскроя минимизирует отходы металлопроката при вырубке заготовок на прессовом оборудовании.
Горячекатаный прокат производят методом термической деформации, что обеспечивает высокую прочность и доступную цену. Холоднокатаный аналог имеет более точные размеры и гладкую поверхность, но стоит дороже.
Для выпуска применяют углеродистые стали обычного качества марок Ст3, а также конструкционные качественные сплавы 20, 35 и 45. Выбор марки зависит от будущих нагрузок и условий эксплуатации готового изделия.
Профиль активно используют в строительстве для монтажа каркасов, создания заземляющих контуров и декоративных элементов. Также из него изготавливают рессоры, гайки, резцы и различные детали машин.
Горячекатаная полоса остается базовым элементом в строительстве и машиностроении благодаря точности прокатки и прочности стали.
Выбор сортамента напрямую определяет долговечность готовых металлоконструкций и узлов.
На практике отклонения по толщине даже в десятую долю миллиметра меняют сварочные характеристики партии.
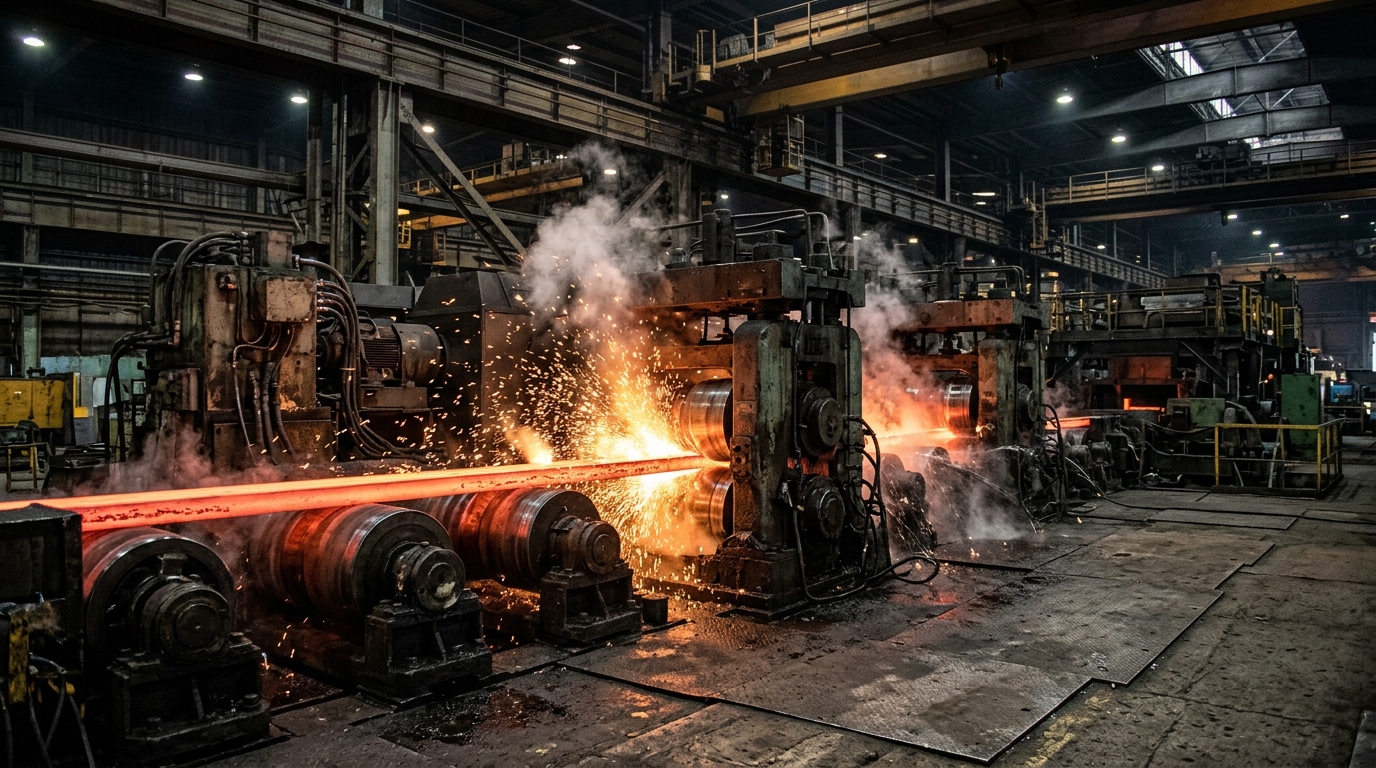
Подробный обзор горячекатаной стальной полосы: особенности изготовления, стандарты ГОСТ, марки стали и где применяется этот вид металлопроката.
Подробный обзор горячекатаной стальной полосы: особенности изготовления, стандарты ГОСТ, марки стали и где применяется этот вид металлопроката.

Как делают рулонную сталь? Подробный разбор технологического процесса, стандартов ГОСТ и ключевых параметров качества металлопроката.